Sự khác biệt giữa MES và ERP nằm chủ yếu ở phạm vi quản lý và mức độ chi tiết của dữ liệu.
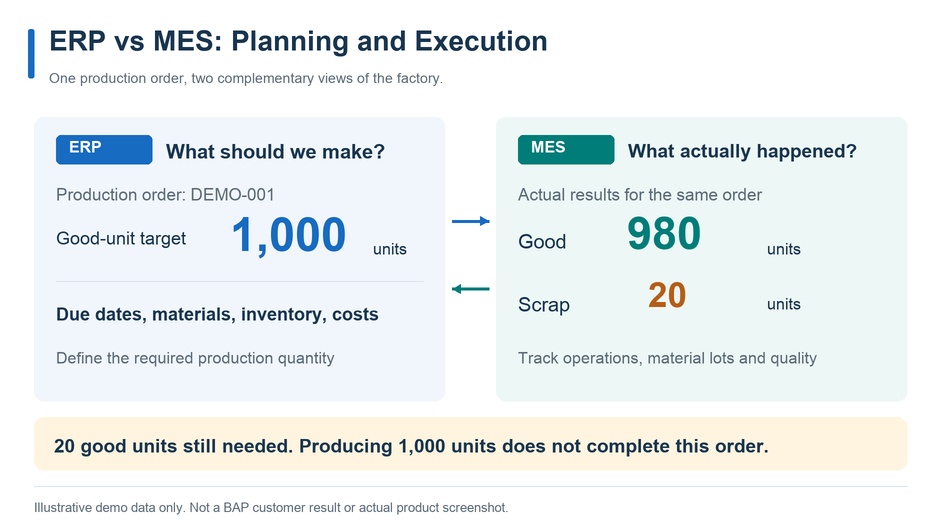
ERP kết nối các nghiệp vụ toàn doanh nghiệp như đơn hàng, mua hàng, tồn kho và kế toán.
MES quản lý công việc, tiến độ, chất lượng và lịch sử sản xuất ngay tại xưởng.
Khi hai hệ thống được kết nối, kế hoạch sản xuất được đưa xuống xưởng, còn kết quả thực tế được trả ngược về bộ phận kế hoạch và ban quản lý.
Tuy nhiên, không phải nhà máy nào cũng cần một hệ thống MES riêng.
Điều quan trọng là phân biệt vấn đề nào ERP hiện có giải quyết được, và vấn đề nào cần một giải pháp dành riêng cho xưởng sản xuất.
Bài viết này so sánh MES và ERP theo 7 điểm, giải thích cách kết nối, ví dụ luồng sản xuất, cách quyết định đầu tư và cách bắt đầu một dự án MES.
1. Vì sao nhà máy hay nhầm lẫn giữa MES và ERP?
“ERP cũng có phân hệ quản lý sản xuất, vậy tại sao còn cần MES?”
Đây là câu hỏi thường gặp khi nhà máy cân nhắc hệ thống.
Lý do là cả ERP và MES đều dùng chung những khái niệm như lệnh sản xuất, kết quả sản xuất và tồn kho.
Tuy vậy, cùng là “quản lý kết quả sản xuất”, nhu cầu của mỗi bên lại khác nhau.
Bộ phận kế hoạch cần biết lệnh sản xuất đã có bao nhiêu sản phẩm đạt và khi nào giao được hàng.
Trong khi đó, tổ trưởng hay quản đốc có thể cần biết công đoạn nào đang dừng và lô nguyên liệu nào bị ảnh hưởng.
Không ít nhà máy đã dùng ERP cho đơn hàng, kho và kế toán, nhưng số liệu tại xưởng vẫn ghi trên giấy hoặc Excel.
Khoảng trống giữa hai phần này chính là nơi MES thường phát huy giá trị.
Thay vì so sánh theo tên hệ thống, hãy làm rõ ai dùng thông tin nào, vào thời điểm nào.
Cách này giúp phân định vai trò của từng hệ thống dễ hơn.
2. ERP là gì? Hệ thống quản lý nguồn lực và giao dịch toàn doanh nghiệp
ERP là viết tắt của Enterprise Resource Planning, tức hoạch định nguồn lực doanh nghiệp.
ERP kết nối các nghiệp vụ như đơn hàng, mua hàng, tồn kho, sản xuất, bán hàng và kế toán, giúp doanh nghiệp dùng chung một nguồn dữ liệu nhất quán.
Với doanh nghiệp sản xuất, ERP còn được dùng để tính nhu cầu nguyên vật liệu, lập lệnh sản xuất, theo dõi tồn kho thành phẩm và quản lý giá thành.
Các câu hỏi ERP thường trả lời gồm:
- Cần sản xuất gì, khi nào, số lượng bao nhiêu để đáp ứng đơn hàng?
- Cần mua nguyên vật liệu nào, vào thời điểm nào?
- Tồn kho khả dụng để giao hàng là bao nhiêu?
- Chi phí vật tư và công lao động được ghi nhận vào giá thành nào?
Một số ERP có phân hệ quản lý sản xuất chi tiết và cập nhật gần thời gian thực.
Vì vậy, không nên mặc định rằng “ERP chỉ xử lý theo ngày”.
Điều quan trọng là các chức năng đang dùng đáp ứng được yêu cầu thực tế tại xưởng đến đâu.
3. MES là gì? Hệ thống quản lý thực thi và lịch sử sản xuất tại xưởng
MES là viết tắt của Manufacturing Execution System, tức hệ thống điều hành sản xuất.
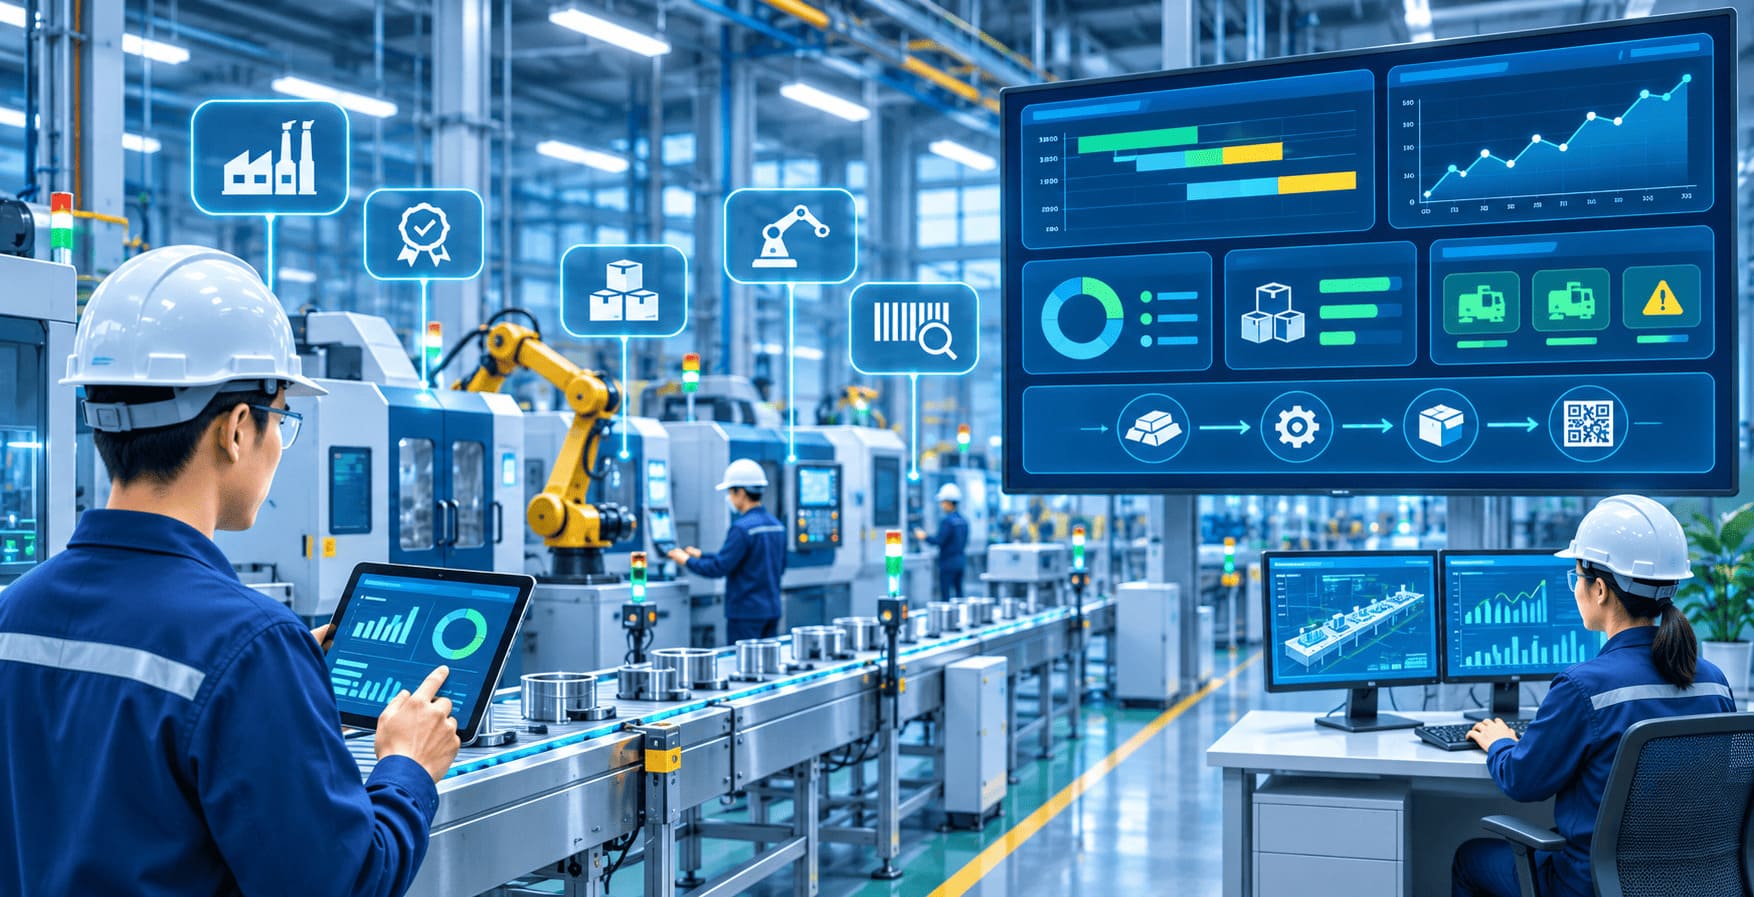
MES hỗ trợ thực hiện công việc theo lệnh sản xuất, đồng thời quản lý tiến độ công đoạn, kết quả sản xuất, chất lượng và nguyên vật liệu đã sử dụng.
MES cũng là cầu nối giữa ERP với hệ thống điều khiển và thiết bị.
Ví dụ, MES có thể đảm nhận các việc sau:
- Hiển thị lệnh sản xuất và quy trình thao tác chuẩn cho công nhân
- Ghi nhận thời điểm bắt đầu, hoàn thành từng công đoạn và tình trạng bán thành phẩm
- Gắn lô nguyên liệu với lô thành phẩm để truy xuất nguồn gốc
- Ghi nhận kết quả kiểm tra và lý do lỗi
- Nắm thời gian dừng máy và lý do dừng
Dữ liệu không chỉ đến từ việc thu thập tự động qua PLC (Programmable Logic Controller) hay IIoT (Industrial IoT).
Nhà máy cũng có thể kết hợp mã vạch, thiết bị kiểm tra và nhập liệu của công nhân.
Lưu ý rằng MES không đảm nhận toàn bộ việc điều khiển an toàn của thiết bị.
Các chức năng điều khiển tốc độ cao và an toàn thường do PLC hoặc hệ thống điều khiển đảm nhận, vì vậy cần phân định rõ trách nhiệm giữa các hệ thống này với MES.
Giải pháp MES – Hệ thống điều hành sản xuất của BAP
4. So sánh MES và ERP theo 7 điểm
Bảng dưới đây so sánh vai trò ở mức tổng quát.
Phạm vi chức năng thực tế còn tùy vào sản phẩm, phân hệ triển khai và cấu hình cụ thể.
MES và ERP: 7 điểm so sánh
| Hạng mục |
ERP |
MES |
| ① Mục đích chính |
Quản lý nguồn lực và giao dịch toàn doanh nghiệp |
Quản lý thực thi và lịch sử sản xuất tại xưởng |
| ② Đối tượng quản lý |
Đơn hàng, mua hàng, tồn kho, kế toán |
Công đoạn, bán thành phẩm, kiểm tra, kết quả công việc |
| ③ Thông tin quản lý |
Lệnh sản xuất, mã hàng, tồn kho, giá thành |
Công đoạn, lô, từng sản phẩm, trạng thái thiết bị |
| ④ Cách cập nhật dữ liệu |
Cập nhật theo từng sự kiện nghiệp vụ |
Cập nhật đủ nhanh để phục vụ quyết định tại xưởng |
| ⑤ Bộ phận sử dụng chính |
Ban quản lý, mua hàng, kế hoạch sản xuất, kế toán |
Sản xuất, chất lượng, kỹ thuật sản xuất, bảo trì |
| ⑥ Kết nối với thiết bị |
Chức năng chuẩn, mở rộng hoặc kết nối bên ngoài |
Kết hợp PLC, IIoT, nhập tay và các nguồn khác |
| ⑦ Trọng tâm khi quyết định đầu tư |
Chức năng và cấu hình hiện có đã giải quyết được vấn đề chưa? |
Có cần quản lý và truy xuất đến từng công đoạn không? |
Về “thời gian thực”, cũng cần quy đổi thành yêu cầu cụ thể.
Phát hiện máy dừng và phản ánh nhập kho thành phẩm vào kế hoạch là hai nhu cầu có độ trễ chấp nhận được khác nhau.
Hãy xác định “trong bao nhiêu giây hay phút, ai cần ra quyết định gì” rồi mới chọn cách kết nối.
5. ERP và MES kết nối với nhau như thế nào?
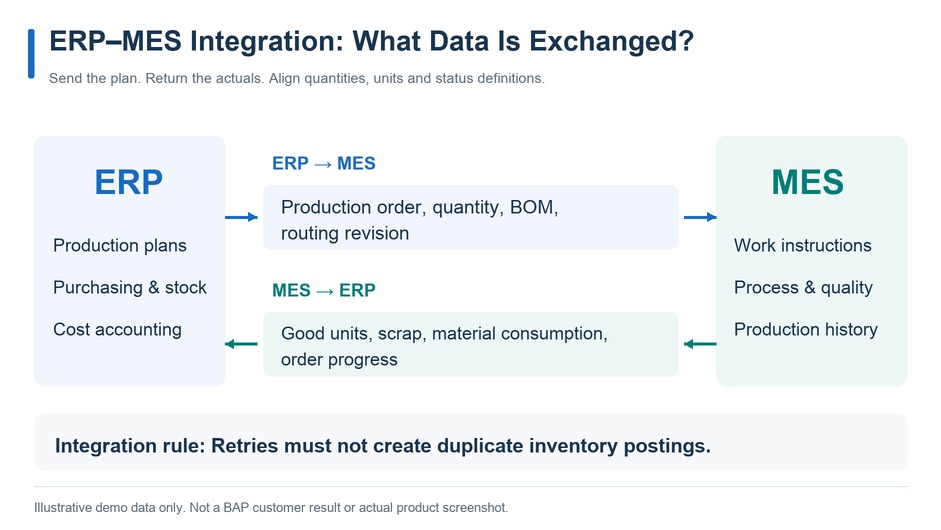
Khi kết nối ERP và MES, cần thiết kế cả luồng chuyển kế hoạch xuống và luồng trả kết quả về.
Thông tin ERP chuyển cho MES
Thường gồm số lệnh sản xuất, mã hàng, số lượng, hạn giao, BOM (định mức nguyên vật liệu) và quy trình công đoạn.
Tuy nhiên, hệ thống nào là nguồn dữ liệu gốc của BOM và quy trình sẽ khác nhau tùy doanh nghiệp.
Hãy xác định rõ hệ thống chủ (ERP, PLM hay MES) và chỉ sử dụng phiên bản đã được phê duyệt.
Thông tin MES trả về ERP
Gồm số lượng đạt, số lượng lỗi hoặc phế phẩm, nguyên vật liệu tiêu hao, thời gian thao tác, tiến độ và trạng thái hoàn thành lệnh.
Điều quan trọng ở đây là thống nhất ý nghĩa của từng con số.
“Sản lượng” là tổng số đã đi qua máy, hay số đã đạt kiểm tra?
Cách hiểu khác nhau sẽ dẫn đến cách xử lý tồn kho và giá thành khác nhau.
Ngoài ra, việc MES gửi kết quả sản xuất chưa chắc đã đủ điều kiện để ghi nhận tồn kho thành phẩm.
Cần quy định rõ điều kiện ghi nhận như kết luận chất lượng, nhập kho thực tế và phê duyệt.
Phân vai với WMS và IIoT
WMS (Warehouse Management System) quản lý vị trí lưu kho, xuất kho và nhập kho nguyên vật liệu, thành phẩm.
Khi kết nối với MES, nhà máy dễ truy xuất hơn lô nguyên liệu nào đã được cấp cho lệnh sản xuất nào.
IIoT là cách thu thập trạng thái thiết bị và giá trị đo.
Khi gắn dữ liệu này với lệnh sản xuất và mã hàng, dữ liệu sẽ hữu ích hơn nhiều cho cải tiến tại xưởng.
Dịch vụ liên quan: Giải pháp quản lý kho WMS của BAP / IoT công nghiệp và giám sát thiết bị của BAP
6. Từ lệnh sản xuất đến thành phẩm: ví dụ kết nối với dữ liệu minh họa
Giả sử một nhà máy gia công chi tiết với một công đoạn duy nhất.
Dưới đây là dữ liệu giả định để minh họa, không phải số liệu khách hàng của BAP hay màn hình sản phẩm thực tế.
Để đơn giản, ví dụ này không có bán thành phẩm, sản phẩm sửa lại hay hàng chờ kiểm tra.
Ví dụ luồng sản xuất
- ERP: phát hành lệnh sản xuất
Tạo lệnh “DEMO-001” với mục tiêu 1.000 sản phẩm đạt.
- WMS: xuất nguyên vật liệu
Cấp lô nguyên liệu “RM-DEMO-01” cho lệnh sản xuất.
- MES: đối chiếu trước khi bắt đầu
Kiểm tra mã hàng, lô nguyên liệu, thiết bị và phiên bản quy trình.
- Thiết bị và MES: gia công và thu thập kết quả
Ghi nhận tổng sản lượng 1.000 sản phẩm cùng thông tin chạy và dừng máy.
- MES: chốt kết quả chất lượng
Ghi nhận 980 sản phẩm đạt và 20 phế phẩm.
- WMS và ERP: nhập kho thành phẩm và phản ánh kết quả
Nhập kho 980 sản phẩm đạt đủ điều kiện nhận; phế phẩm và nguyên vật liệu tiêu hao được phản ánh riêng.
Lúc này, so với mục tiêu 1.000 sản phẩm đạt, còn thiếu 20 sản phẩm.
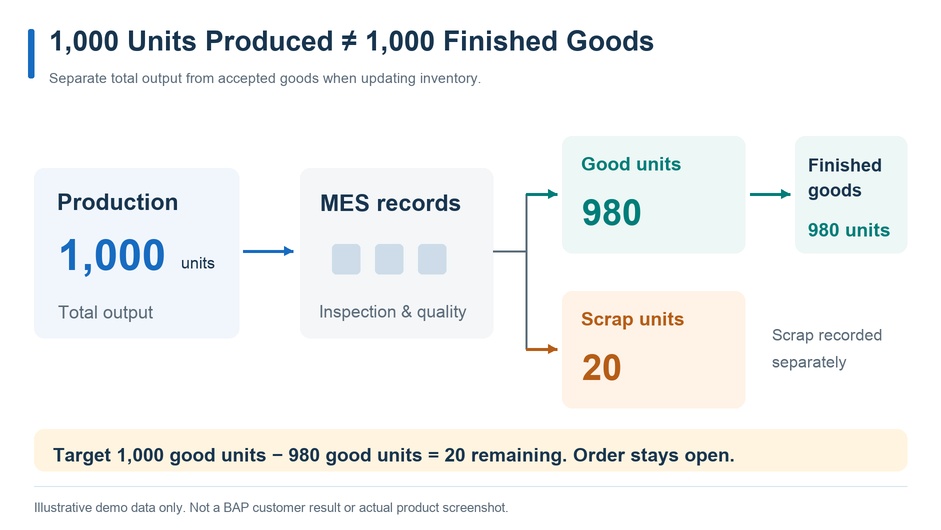
Dù tổng sản lượng là 1.000 sản phẩm, lệnh sản xuất vẫn chưa hoàn thành 1.000 sản phẩm đạt.
Trong ví dụ này, lệnh được xem là chưa hoàn thành; các bộ phận liên quan sẽ quyết định sản xuất bổ sung hay điều chỉnh số lượng.
Dữ liệu minh họa để tính OEE
Các con số dưới đây được dùng làm dữ liệu minh họa cho phép tính OEE.
Dữ liệu minh họa dùng để tính OEE
| Hạng mục |
Giá trị minh họa |
| Mục tiêu sản phẩm đạt |
1.000 sản phẩm |
| Tổng sản lượng |
1.000 sản phẩm |
| Sản phẩm đạt |
980 sản phẩm |
| Phế phẩm |
20 sản phẩm |
| Thời gian sản xuất kế hoạch |
480 phút |
| Thời gian dừng máy |
60 phút |
| Thời gian chạy máy |
420 phút |
| Chu kỳ lý tưởng |
0,36 phút/sản phẩm |
* Dữ liệu giả định để minh họa, không phải số liệu thực tế của khách hàng BAP.
Cách tính OEE
OEE (Overall Equipment Effectiveness, hiệu suất thiết bị tổng thể) bằng tích của tỷ lệ vận hành, hiệu suất và tỷ lệ đạt chất lượng.
Tham khảo: Vorne – How to calculate OEE
- Tỷ lệ vận hành = 420 ÷ 480 = 87,5%
- Hiệu suất = (0,36 × 1.000) ÷ 420 ≈ 85,7%
- Tỷ lệ đạt chất lượng = 980 ÷ 1.000 = 98,0%
OEE = Tỷ lệ vận hành × Hiệu suất × Tỷ lệ đạt chất lượng = 73,5%
Phép tính dùng giá trị chưa làm tròn.
Thời gian sản xuất kế hoạch 480 phút trong ví dụ không bao gồm giờ nghỉ không lên kế hoạch sản xuất.
Khi triển khai thực tế, cần thống nhất điều kiện ghi nhận dừng máy, chu kỳ lý tưởng và cách xử lý sản phẩm sửa lại.
Đừng so sánh trực tiếp OEE của các thiết bị được tính theo điều kiện khác nhau.
7. Kiến trúc kết nối ERP – MES – PLC – thiết bị
Hệ thống nhà máy dễ hình dung hơn khi chia thành ba vai trò: kế hoạch toàn doanh nghiệp, thực thi sản xuất và điều khiển thiết bị.
ISA-95 là khung tham chiếu giúp sắp xếp việc trao đổi thông tin giữa nghiệp vụ doanh nghiệp và nghiệp vụ sản xuất.
Tuy nhiên, các tầng chức năng này không đồng nghĩa với cách bố trí máy chủ hay cấu trúc mạng.
Tham khảo: ISA – ISA-95: Enterprise-Control System Integration
Trong thực tế, nhà máy có thể kết hợp SCADA, IIoT gateway và nền tảng tích hợp tùy nhu cầu.
Chọn cách kết nối
Giữa ERP và MES, có thể cân nhắc API, thông điệp (message) hoặc trao đổi qua tệp.
Ở phía thiết bị, có thể dùng các giao thức như OPC UA tùy khả năng hỗ trợ.
Nếu dùng MQTT, vẫn cần thiết kế riêng về ý nghĩa của dữ liệu được gửi và cách xử lý sau khi nhận.
Điều quan trọng không chỉ là truyền được dữ liệu, mà là xử lý đúng về mặt nghiệp vụ.
Thiết kế cho trường hợp trùng lặp, mất kết nối và hiệu chỉnh
Dữ liệu kết quả cần có số lệnh, số công đoạn, số lô và mã sự kiện.
Cần có cơ chế để dù gửi lại cùng một dữ liệu, tồn kho và kết quả cũng không bị ghi nhận hai lần.
Ngoài ra, hãy xác định các điều kiện sau:
- Khi mất kết nối, xưởng có thể tiếp tục làm việc đến mức nào?
- Dữ liệu chưa gửi được sẽ lưu ở đâu?
- Sau khi khôi phục, dữ liệu được gửi lại theo thứ tự nào?
- Ai kiểm tra lỗi khi ERP từ chối dữ liệu?
- Khi hiệu chỉnh kết quả sai, cần lưu lại lịch sử nào?
Khi kết nối IT và OT, cần xem xét cả ranh giới mạng, phân quyền truy cập và đường truy cập bảo trì từ xa.
8. Nhà máy nào cần MES?
Sau khi hiểu sự khác biệt giữa MES và ERP, hãy đối chiếu với vấn đề thực tế của nhà máy để đánh giá nhu cầu.
Các trường hợp nên cân nhắc MES
- Không nắm được tiến độ theo lệnh, công đoạn và lô
- Tra cứu lịch sử từ nguyên liệu đến thành phẩm mất nhiều thời gian
- Cần quản lý quy trình thao tác và điều kiện kiểm tra theo từng đối tượng sản xuất
- Muốn gắn dữ liệu thiết bị với lệnh sản xuất
- Nhập liệu trùng lặp trên giấy và Excel đang là gánh nặng cho xưởng
- Khách hàng hoặc đợt đánh giá yêu cầu truy xuất lô và hồ sơ chất lượng
Các trường hợp nên kiểm tra cấu hình và mở rộng ERP trước
- ERP hiện có đã có chức năng cần thiết nhưng chưa được sử dụng
- Vấn đề chỉ giới hạn ở biểu mẫu hoặc quy trình phê duyệt
- Có thể giải quyết bằng cách cải thiện thiết bị nhập liệu kết nối với ERP
- Rà soát lại cách vận hành hiện tại hiệu quả hơn việc thêm hệ thống mới
Các trường hợp có thể bắt đầu bằng giải pháp nhỏ hơn
Nếu mục tiêu chỉ là nắm tình trạng dừng máy, có thể bắt đầu từ giám sát thiết bị.
Nếu vấn đề chính là chép báo cáo ca, cải thiện khâu nhập liệu và kết nối đôi khi đã đủ để giải quyết.
Hãy so sánh phương án triển khai MES, mở rộng ERP và phát triển ứng dụng riêng lẻ.
Cần đánh giá không chỉ chi phí ban đầu mà cả bảo trì, nâng cấp, kết nối và khả năng mở rộng sau này.
Đang phân vân giữa MES và nâng cấp ERP? Đặt lịch tư vấn miễn phí 60 phút với BAP
9. Những sai lầm thường gặp khi triển khai MES và ERP
Để dữ liệu gốc không thống nhất đến sau mới xử lý
Nếu định nghĩa mã hàng, đơn vị tính, công đoạn, thiết bị và lô khác nhau, dù có kết nối cũng không thể tổng hợp đúng.
Hãy xác định trước hệ thống chủ và quy trình thay đổi dữ liệu.
Nhầm lẫn giữa số lượng và trạng thái
Cần phân biệt tổng sản lượng, số đạt, số phế phẩm, số chờ xử lý và số nhập kho.
“Kết thúc thao tác” và “hoàn thành về mặt nghiệp vụ” cũng chưa chắc là một.
Chỉ kiểm thử quy trình bình thường
Hãy đưa cả các ngoại lệ thực tế vào kiểm thử, như mất kết nối, hiệu chỉnh kết quả, thay đổi lệnh, thay thế nguyên vật liệu, tách và gộp lô.
Vẫn giữ nhập liệu trùng lặp tại xưởng
Nếu cùng một thông tin vẫn phải nhập vào giấy, Excel, ERP và MES, gánh nặng và sai lệch chỉ tăng thêm.
Hãy liệt kê đồng thời những việc sẽ bổ sung và những việc có thể bỏ đi.
Coi việc hoàn thành dashboard là đích đến
Hiển thị số liệu mà không có người chịu trách nhiệm và quy trình xử lý thì cải tiến sẽ không diễn ra.
Cần xác định rõ khi dừng máy hoặc lỗi tăng lên, ai kiểm tra nguyên nhân và thay đổi điều gì.
10. Bắt đầu dự án MES như thế nào? Checklist trước khi triển khai
Không cần bắt đầu với toàn bộ nhà máy ngay từ đầu.
Hãy giới hạn trong một số lệnh, công đoạn và thiết bị, đồng thời lập kế hoạch để so sánh trước và sau triển khai.
Bước 1: Xác định nghiệp vụ cần cải thiện và chỉ số đo lường
Chọn những chỉ số đo được hiện trạng, chẳng hạn thời gian lập báo cáo ca, thời gian phản ánh kết quả và thời gian tra cứu lịch sử.
Bước 2: Kiểm tra phạm vi ERP hiện có có thể đáp ứng
Liệt kê các lựa chọn gồm chức năng chuẩn, thay đổi cấu hình, mở rộng và kết nối bên ngoài.
Nếu bổ sung MES, cần làm rõ vai trò của MES.
Bước 3: Triển khai thử nghiệm với mẫu sản xuất tiêu biểu
Không chỉ kiểm thử quy trình bình thường, mà cả các trường hợp lỗi, hiệu chỉnh và mất kết nối.
Hãy xác định trước tiêu chí thành công, sau đó đánh giá cả hiệu quả lẫn gánh nặng cho xưởng.
Bước 4: Mở rộng theo từng giai đoạn
Hãy chuẩn bị người chịu trách nhiệm vận hành, đào tạo, bảo trì và quy trình xử lý sự cố trước khi mở rộng phạm vi.
Nếu thiết bị và công đoạn khác nhau, hãy tách phần có thể chuẩn hóa chung và phần cần thiết kế riêng.
Những nội dung nên chuẩn bị trước khi trao đổi
- ERP hiện tại và các chức năng sản xuất đang sử dụng
- Nghiệp vụ đang tốn nhiều thời gian hoặc gây thất thoát nhất
- Công đoạn, thiết bị mục tiêu và dữ liệu có thể thu thập
- Các biểu mẫu đang quản lý trên giấy hoặc Excel
- Yêu cầu về lô, chất lượng và đánh giá từ khách hàng
- Chỉ số muốn so sánh trước và sau triển khai
- Người phụ trách nghiệp vụ và đầu mối tại xưởng
Bạn không cần quyết định xong tất cả mới bắt đầu.
Bước đầu tiên là tách thông tin đã rõ và thông tin cần khảo sát thêm.
11. Câu hỏi thường gặp về MES và ERP (FAQ)
Đã có ERP thì có cần MES không?
Không nhất thiết, nhưng cũng không phải nhà máy nào cũng cần một hệ thống MES riêng.
Nhiều vấn đề có thể giải quyết bằng chức năng và cấu hình của ERP hiện có.
Hãy cân nhắc MES khi cần nắm tiến độ theo công đoạn và lô, truy xuất lịch sử sản xuất hoặc gắn dữ liệu thiết bị với lệnh sản xuất.
Điểm khác biệt lớn nhất giữa MES và ERP là gì?
ERP quản lý nguồn lực và giao dịch toàn doanh nghiệp như đơn hàng, mua hàng, tồn kho và kế toán.
MES quản lý công việc, tiến độ, chất lượng và lịch sử sản xuất tại xưởng.
Hai hệ thống khác nhau về phạm vi nghiệp vụ và mức độ chi tiết của dữ liệu.
Kết nối MES với ERP giúp làm được gì?
ERP chuyển xuống MES lệnh sản xuất, mã hàng, số lượng, hạn giao, BOM và quy trình công đoạn.
MES trả về ERP số lượng đạt, phế phẩm, nguyên vật liệu tiêu hao, thời gian thao tác và tiến độ.
Điều quan trọng là thống nhất từ trước cách hiểu các con số và điều kiện ghi nhận tồn kho.
Có PLC thì có thay thế được MES không?
Không. PLC điều khiển thiết bị, còn MES hỗ trợ thực hiện công việc theo lệnh sản xuất và quản lý lịch sử sản xuất.
Vai trò khác nhau, nên cần phân định rõ trách nhiệm giữa hai bên.
Các chức năng điều khiển tốc độ cao và an toàn thường do PLC hoặc hệ thống điều khiển đảm nhận.
Có phải triển khai MES cho toàn nhà máy ngay từ đầu không?
Không. Cách làm thực tế là giới hạn trong một số lệnh, công đoạn và thiết bị để triển khai thử nghiệm.
Sau khi đánh giá cả hiệu quả lẫn gánh nặng cho xưởng, hãy mở rộng dần theo từng giai đoạn.
Cần chuẩn bị gì trước khi trao đổi với đơn vị triển khai?
Bạn nên liệt kê ERP đang dùng và các chức năng sản xuất đang sử dụng, nghiệp vụ tốn nhiều thời gian nhất, công đoạn và thiết bị mục tiêu, cùng các biểu mẫu đang quản lý trên giấy hoặc Excel.
Không cần quyết định xong tất cả mới bắt đầu, vì thông tin còn thiếu có thể được làm rõ trong quá trình khảo sát.
12. Kết luận: MES và ERP cần được phân vai rõ ràng
ERP quản lý nguồn lực và giao dịch toàn doanh nghiệp, còn MES quản lý thực thi và lịch sử sản xuất tại xưởng.
Không phải nhà máy nào cũng cần một hệ thống MES riêng.
Cách làm thực tế là xác định nghiệp vụ và chỉ số cần cải thiện, kiểm tra phạm vi ERP hiện có đáp ứng được, thử nghiệm với mẫu sản xuất tiêu biểu rồi mở rộng dần theo từng giai đoạn.
Nên chọn MES hay nâng cấp ERP? Cùng BAP làm rõ
BAP cung cấp dịch vụ hệ thống cho sản xuất, bao gồm MES, WMS, IoT công nghiệp và kết nối với ERP hiện có.
Phạm vi hỗ trợ gồm khảo sát hiện trạng, triển khai thử nghiệm quy mô nhỏ, mở rộng theo giai đoạn và hỗ trợ vận hành.
Giải pháp cho sản xuất của BAP
Trong các dự án đã công bố, có dự án xây dựng MES cho nhà máy ống thép và nền tảng tích hợp MES, chất lượng, thiết bị và thông tin quản trị cho nhà máy đồ uống.
Bạn có thể tham khảo để hình dung bài toán nghiệp vụ và cách triển khai.
Các dự án phần mềm thực tế của BAP
Bạn đang phân vân giữa “cần MES” hay “chỉ cần nâng cấp ERP”?
Hãy đặt lịch buổi chẩn đoán nhà máy miễn phí 60 phút với BAP.
Chúng tôi sẽ lắng nghe cách quản lý hiện tại và các vấn đề tại xưởng, rồi cùng bạn xác định phạm vi nên xem xét đầu tiên, tận dụng tối đa hệ thống sẵn có.
Đặt lịch chẩn đoán nhà máy miễn phí 60 phút với BAP
※ Số lượng sản xuất, thời gian chạy máy, OEE và các ví dụ trong bài là dữ liệu giả định để minh họa.
Hiệu quả, chi phí và thời gian triển khai thực tế phụ thuộc vào nghiệp vụ, thiết bị và cấu trúc hệ thống.