MESとは?製造現場を変える5つの主要機能と導入手順
MESとは、製造現場の生産・品質・在庫データを一元管理する製造実行システムです。 MESの主要機能やERPとの違い、導入の進め方をわかりやすく解説します。
1 min read
Read article
ERPを導入しているのに、製造実績は紙やExcelで管理していませんか。MESとERPの役割の違いを整理し、両者の連携方法を製造フローと 構成図で解説します。デモデータによるOEE計算、導入判断のチェックリスト、最初のプロジェクトの進め方も紹介します。
MESとERPの違いは、主に管理する業務と情報の粒度にあります。
ERPは受注・調達・在庫・会計など企業全体の業務をつなぎ、MESは製造現場の作業・進捗・品質・製造履歴を管理します。
両者を連携させることで、製造計画を現場へ届け、実際の生産状況を経営や計画部門へ戻せます。
ただし、すべての工場に独立したMESが必要とは限りません。
既存ERPの機能や設定で解決できる課題と、現場向けの仕組みが必要な課題を見極めることが大切です。
本記事では、MESとERPを7項目で比較し、連携の仕組み、製造フローの例、導入判断、プロジェクトの始め方を解説します。
「ERPにも生産管理機能があるのに、なぜMESが必要なのか」
製造業のシステム検討では、この疑問が出てきます。
ERPとMESは、製造指図、生産実績、在庫など、共通する言葉を使うためです。
しかし、「生産実績を管理する」という機能でも、求められる内容は異なります。
計画担当者が知りたいのは、製造指図に対して何個の良品が完成し、いつ納入できるかという情報です。
一方、現場リーダーは、どの工程で作業が止まり、どの材料ロットに影響があるかまで確認したい場合があります。
システム名だけで比較するのではなく、誰が、どの情報を、どのタイミングで使うのかを明確にすると、役割を整理しやすくなります。
ERPは「Enterprise Resource Planning」の略で、日本語では統合基幹業務システムなどと呼ばれます。
受注、調達、在庫、製造、販売、会計といった業務をつなぎ、企業内で一貫した情報を扱うための基盤です。
製造業では、資材所要量の計算や製造指図、完成品在庫、原価管理などにも利用されます。
参考:SAP「ERPとは」
ERPが扱う代表的な問いは、次のとおりです。
ERPにも、詳細な製造管理や即時更新に対応する製品・モジュールがあります。
「ERPは日次処理しかできない」と一律に考えるのは適切ではありません。
重要なのは、現在利用している機能が、自社の現場要件をどこまで満たしているかです。
MESは「Manufacturing Execution System」の略で、製造実行システムを意味します。
製造指図に基づく作業の実行を支援し、工程進捗、製造実績、品質、使用材料などの情報を管理します。
ERPと設備・制御システムの間をつなぐ役割も担います。
参考:日立「MES:製造業・流通業向けソリューション」
例えば、次のような業務が対象になります。
情報の取得方法は、PLC(Programmable Logic Controller)やIIoT(Industrial IoT)からの自動収集だけではありません。
バーコード、検査装置、作業者の入力などを組み合わせる場合もあります。
なお、MESが設備の安全制御をすべて担うわけではありません。
高速な制御や安全機能はPLCなどの制御システムが担うのが一般的で、MESとの責任分担を明確にする必要があります。
次の表は、一般的な役割の比較です。
実際の機能範囲は、製品や導入モジュール、設定によって変わります。
| 比較項目 | ERP | MES |
|---|---|---|
| ① 主な目的 | 企業全体の資源・取引を管理する | 製造現場の実行・履歴を管理する |
| ② 主な対象 | 受注、購買、在庫、会計 | 工程、仕掛、検査、作業実績 |
| ③ 管理する情報 | 製造指図、品目、在庫、原価 | 工程、ロット、個体、設備状態 |
| ④ 更新の考え方 | 業務イベントに応じて更新する | 現場判断に必要な遅延内で更新する |
| ⑤ 主な利用部門 | 経営、調達、生産計画、経理 | 製造、品質、生産技術、保全 |
| ⑥ 設備との連携 | 標準機能、拡張、外部連携などで対応する | PLC、IIoT、手入力などを組み合わせる |
| ⑦ 導入判断の焦点 | 既存機能と設定で業務課題を解決できるか | 工程単位の実行・追跡機能が必要か |
「リアルタイム」という言葉も、要件に置き換える必要があります。
設備停止を検知したい場合と、完成品の入庫情報を計画へ反映したい場合では、許容できる遅延が異なります。
「何秒・何分以内に、誰が何を判断する必要があるか」を決めてから連携方式を選びましょう。
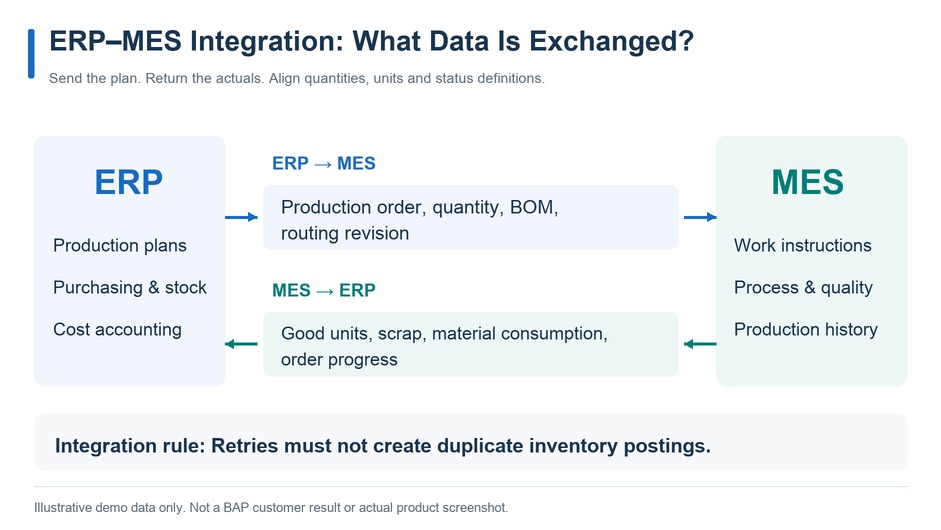
ERPとMESの連携は、計画を渡す流れと、実績を戻す流れの両方を設計します。
代表的な情報は、製造指図番号、品目、製造数量、納期、BOM、工程手順などです。
ただし、BOMや工程情報の管理元は企業によって異なります。
ERP、PLM、MESなどのうち、どのシステムを正とするかを決め、承認済みの版を使用します。
良品数、不良・廃棄数、材料消費、作業時間、指図の進捗・完了状態などを戻します。
ここで重要なのが、数量の意味をそろえることです。
「生産数」が設備を通過した総数を指すのか、検査に合格した良品数を指すのかによって、在庫や原価の処理が変わります。
また、MESから製造実績を送信しただけで、完成品在庫を確定してよいとは限りません。
品質判定、倉庫での受入、承認など、在庫計上の条件を業務として定義します。
WMS(Warehouse Management System)は、材料や製品の保管場所、払出、入出庫などを管理します。
MESと連携すれば、どの材料ロットを、どの製造指図へ供給したかを追跡しやすくなります。
IIoTは、設備状態や計測値を収集する仕組みとして活用できます。
そのデータに製造指図や品目の情報をひも付けることで、現場改善に使いやすくなります。
関連サービス:
BAPのWMS支援 / BAPの産業用IoT・設備モニタリング
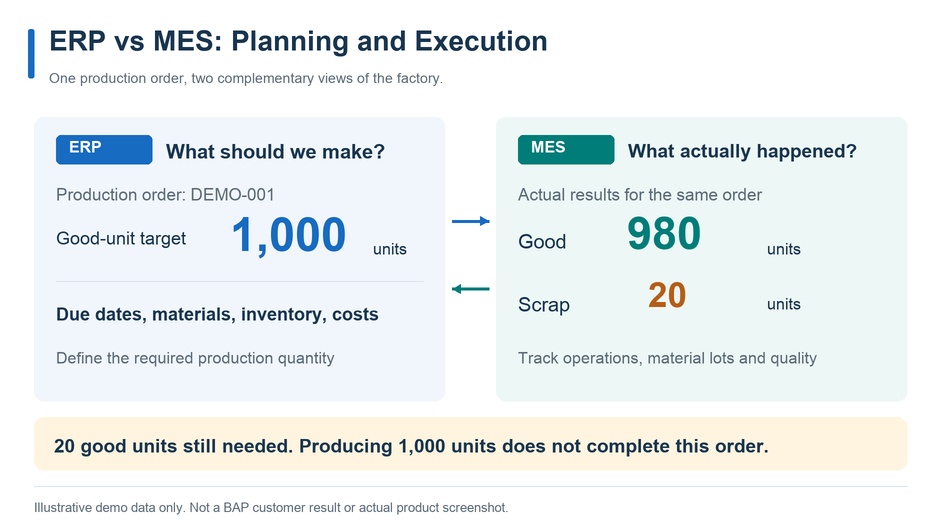
ここでは、単一工程で部品を加工する工場を想定します。
以下は説明用の架空データです。
BAPの顧客実績や、実際の製品画面を示すものではありません。
説明を簡単にするため、仕掛品、手直し、検査保留は発生しないものとします。
この時点で、良品目標1,000個に対して20個不足しています。
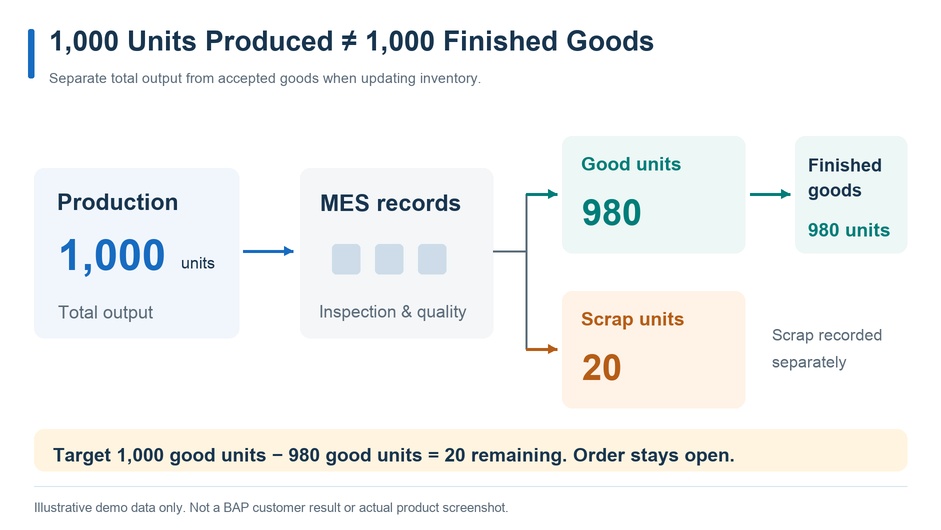
総生産数が1,000個でも、良品1,000個の製造が完了したことにはなりません。
本例では指図を未完了とし、追加生産や数量変更などを関係部門で判断します。
図は説明用のモックアップです。
表示する数値は、次のデモデータから計算しています。
| 項目 | デモ値 |
|---|---|
| 良品目標 | 1,000個 |
| 総生産数 | 1,000個 |
| 良品数 | 980個 |
| 廃棄数 | 20個 |
| 計画生産時間 | 480分 |
| 停止時間 | 60分 |
| 稼働時間 | 420分 |
| 理想サイクルタイム | 0.36分/個 |
※説明用の架空データです。BAPの顧客実績を示すものではありません。
OEE(Overall Equipment Effectiveness/設備総合効率)は、時間稼働率、性能稼働率、良品率を掛け合わせて計算します。
参考:Vorne「OEEの計算方法」
OEE=時間稼働率×性能稼働率×良品率=73.5%
計算では丸める前の数値を使用しています。
また、本例の計画生産時間480分には、生産を予定しない休憩時間を含めていません。
実際の導入では、停止として記録する条件、理想サイクルタイム、手直し品の扱いなどを統一します。
計算条件が異なる設備のOEEを、そのまま比較しないことも大切です。
工場のシステムは、企業全体の計画、製造の実行、設備の制御という役割に分けると整理しやすくなります。
ISA-95は、企業側の業務と製造側の業務の情報連携を整理するための参照枠組みです。
ただし、機能の階層は、物理的なサーバー配置やネットワーク構成と同じではありません。
参考:ISA「ISA-95:Enterprise-Control System Integration」
図は一般的な論理構成例です。
実際には、SCADA、IIoTゲートウェイ、連携基盤などを必要に応じて組み合わせます。
ERPとMESの間では、API、メッセージ、ファイル連携などを検討します。
設備側では、対応状況に応じてOPC UAなどの通信方式を利用できます。
MQTTを使う場合も、配信するデータの意味や受信後の処理は別途設計が必要です。
重要なのは、通信できることに加え、業務として正しく処理できることです。
実績データには、指図番号、工程番号、ロット番号、イベントIDなどを持たせます。
同じデータを再送しても、在庫や実績が二重に計上されない仕組みが必要です。
さらに、次の条件を決めます。
ITとOTの接続では、ネットワークの境界、アクセス権、遠隔保守の経路も含めて検討します。
MESとERPの違いを理解したら、自社の課題に照らして必要性を判断します。
設備停止の把握だけが目的なら、まず設備モニタリングから始める方法があります。
日報の転記が主な課題なら、入力と連携の改善で解決できる場合もあります。
MES導入、ERP拡張、部分的なアプリ開発を比較し、初期費用だけでなく、保守、更新、連携、将来の展開まで含めて判断しましょう。
品目、単位、工程、設備、ロットの定義が異なると、連携しても正しく集計できません。
管理元と変更手順を先に決めます。
総生産数、良品数、廃棄数、保留数、入庫数を区別します。
指図の「作業終了」と「業務上の完了」も、同じ状態とは限りません。
通信断、実績訂正、指図変更、材料の代替、分割・統合ロットなど、現場で起こる例外も検証対象にします。
紙、Excel、ERP、MESへ同じ情報を入力する状態では、負担も不一致も増えます。
追加する作業と、廃止できる作業をセットで整理します。
数値を表示しても、対応する人と手順がなければ改善は進みません。
停止や不良が増えたときに、誰が原因を確認し、何を変更するかまで決めます。
最初から工場全体を対象にする必要はありません。
対象となる指図、工程、設備を絞り、現状と導入後を比較できる計画を立てます。
日報作成時間、実績反映までの時間、履歴調査時間など、現状を測れる指標を選びます。
標準機能、設定変更、拡張、外部連携の選択肢を整理します。
MESを追加する場合は、その役割を明確にします。
通常の製造だけでなく、不良、訂正、通信断なども含めて検証します。
成功条件を事前に決め、効果と現場負担の両方を評価します。
運用責任者、教育、保守、障害時の対応を整えてから対象を広げます。
設備や工程が異なる場合は、共通化できる部分と個別設計が必要な部分を分けます。
すべてが決まっていなくても、検討は始められます。
分かっている情報と、調査が必要な情報を分けることが最初の一歩です。
必ずしも不要とは言えませんが、すべての工場に独立したMESが必要とも限りません。
既存ERPの機能や設定で解決できる課題もあります。
工程・ロット単位の進捗把握、履歴の追跡、設備データと製造指図のひも付けなどが必要な場合に、MESを検討します。
ERPは受注・調達・在庫・会計など、企業全体の資源と取引を管理します。
MESは、製造現場の作業・進捗・品質・製造履歴を管理します。
管理する業務と情報の粒度が異なります。
ERPからMESへ製造指図、品目、数量、納期、BOM、工程手順などを渡し、MESからERPへ良品数、廃棄数、材料消費、作業時間、進捗を戻せます。
数量の定義や在庫計上の条件を、事前にそろえておくことが大切です。
PLCは設備の制御を担い、MESは製造指図に基づく作業の実行支援や製造履歴の管理を担います。
役割が異なるため、高速な制御や安全機能はPLCなどに任せ、MESとの責任分担を明確にします。
いいえ。
対象となる指図、工程、設備を絞って試験導入し、効果と現場負担を評価してから、段階的に広げる進め方が現実的です。
現在のERPと製造関連機能、最も時間や損失が発生している業務、対象工程・設備と取得可能なデータ、紙やExcelで管理している帳票などを整理しておくとスムーズです。
すべてが決まっていなくても、検討は始められます。
ERPは企業全体の資源と取引を、MESは製造現場の実行と履歴を管理します。
すべての工場に独立したMESが必要とは限らないため、まず改善したい業務と指標を決め、既存ERPで対応できる範囲を確認し、代表的な製造パターンで試験導入してから段階的に広げるのが現実的です。
BAPは、MES・WMS・産業用IoTや既存ERPとの連携を含む、製造業向けのシステム支援を案内しています。
現状調査、小規模な試験導入、段階的な展開、運用支援までを対象としています。
BAPの製造業向けソリューション
公開事例では、鋼管製造のMES構築や、飲料工場のMES・品質・設備・経営情報をつなぐ統合プラットフォームが紹介されています。
業務課題と実装アプローチを検討する際の参考にしてください。
BAPの製造業システム開発・導入事例
「自社に必要なのはMESか、それともERPの改修か」とお悩みですか。
BAPの無料60分工場診断をご予約ください。
現在の管理方法と現場課題をお聞きし、既存システムを活かしながら、最初に検討すべき範囲を一緒に整理します。
※掲載した製造数量、稼働時間、OEE、ダッシュボードは説明用の架空データです。
導入効果、費用、期間は、対象業務・設備・システム構成によって異なります。
MESとは、製造現場の生産・品質・在庫データを一元管理する製造実行システムです。 MESの主要機能やERPとの違い、導入の進め方をわかりやすく解説します。