日系鋼管工場の製造DXを支援。原材料コイルから完成品まで、工程を横断したデータ管理とトレーサビリティの実現を目指すMES構築プロジェクト。
01. プロジェクト概要|日系鋼管メーカーの製造DX
対象となったのは、ベトナムで溶接鋼管を製造する日系メーカーです。
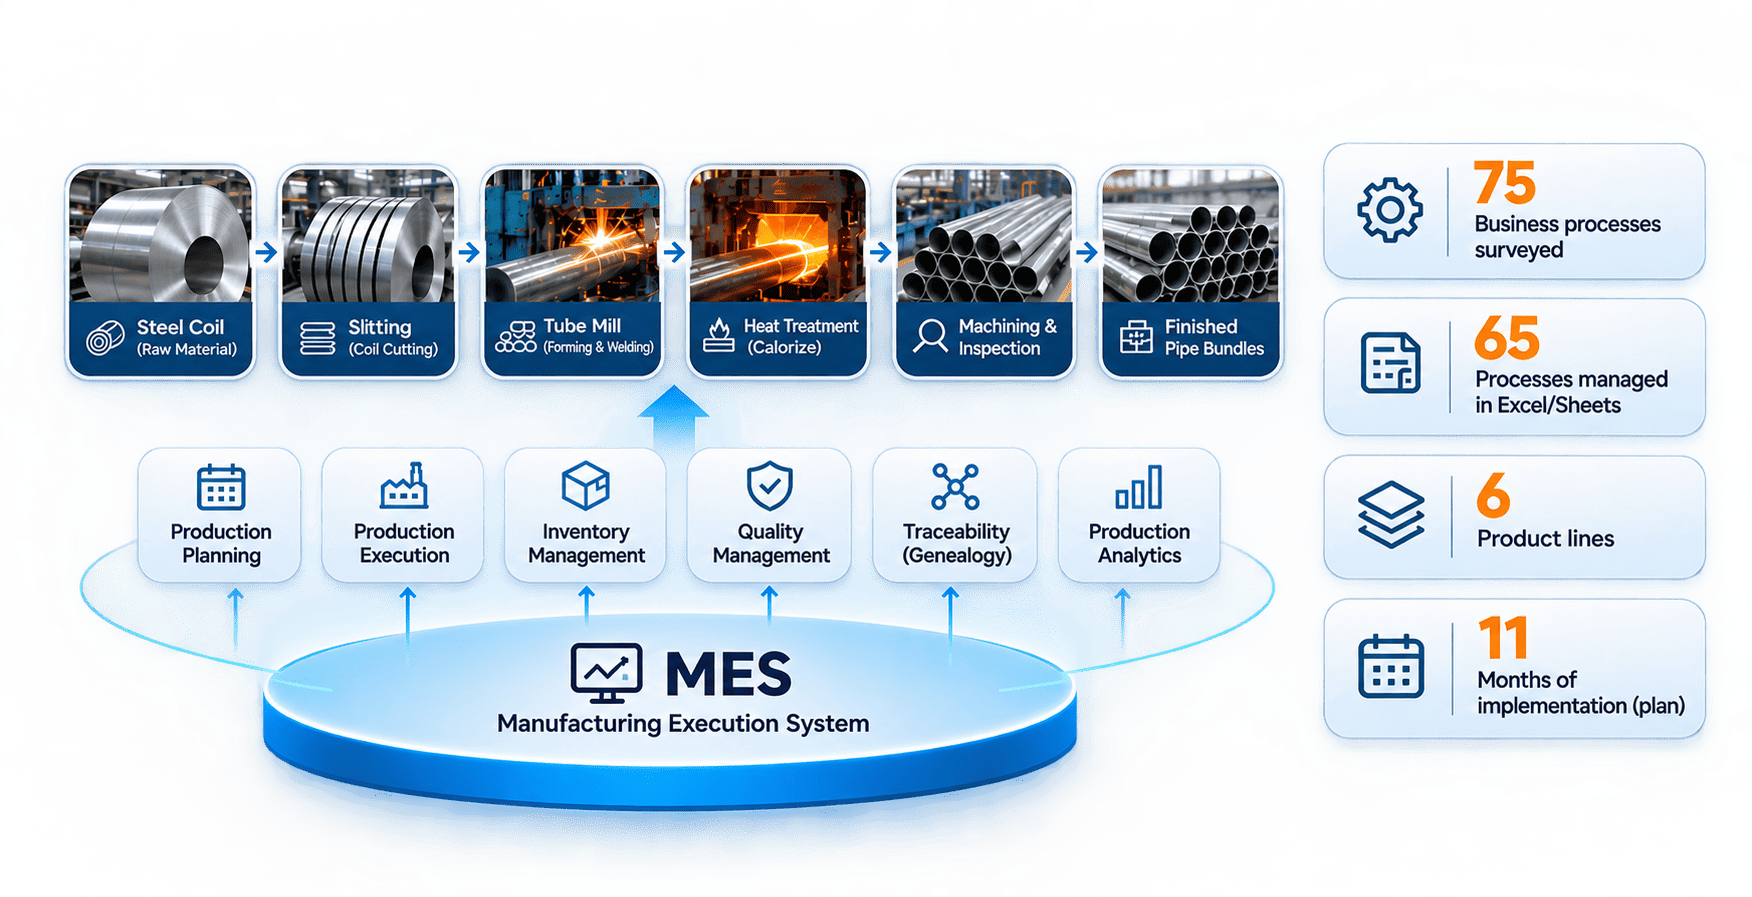
同工場では、月間約687トンの鋼帯コイルを加工し、Tube Mill(造管ライン)で鋼管を製造した後、熱処理、表面処理、機械加工、品質検査などを経て、6つの製品ラインに展開しています。
原材料は重量(kg)で管理される一方、加工後の製品は本数や束単位で管理されます。さらに、熱処理では複数のロットを一つの炉バッチにまとめるため、工程をまたいだ正確なデータ管理が求められます。
|
|---|
02. 導入前の課題|Excelに分散した製造情報v
現状調査の結果、75業務のうち65業務でExcelまたはGoogleスプレッドシートが利用されていることが確認されました。
特に課題となっていたのは、以下の4点です。
生産実績の集計に時間がかかる
Tube Millの歩留まりやスクラップ率は、月末に複数の帳票を集計して算出していました。そのため、コイル別・シフト別の変動を製造中に把握することが困難でした。
在庫情報が工程ごとに分散
母管、工程内在庫、半製品、完成品の4階層で在庫が管理され、約63,671本の半製品についても手作業による棚卸しが行われていました。
品質情報と製造履歴がつながっていない
検査結果、設備条件、炉の温度、4M変更履歴などが異なるファイルに保存されており、品質問題が発生した際の原因調査に時間を要していました。
設備データの手入力
Tube Millの運転情報や、2基の炉に設置された計18ゾーンの温度情報を担当者が読み取り、帳票へ転記していました。
これらの課題に対して、BAPは個別のExcelファイルを単純に置き換えるのではなく、工場全体で共通利用できる製造データ基盤の構築を重視しました。
03. 解決策|連続・バッチ・離散生産に対応したMES設計
鋼管製造の大きな特徴は、工程によって生産管理の単位が変わることです。
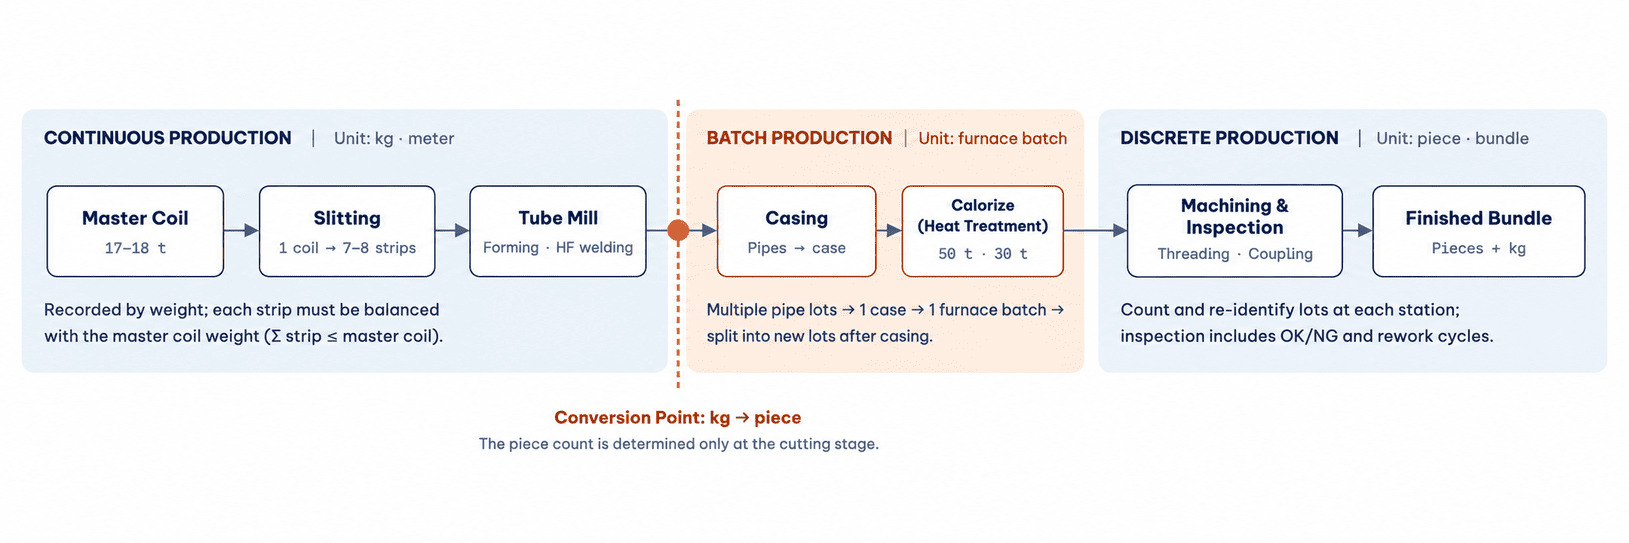
BAPは、こうした複合的な製造工程に対応するため、次のデータ設計を採用しました。
重量と本数の二重管理: 原材料から完成品まで、kgと本数の関係を管理し、切断工程における数量変換を記録します。
Lot Genealogy: 複数ロットの統合・分割を追跡できるデータ構造を設計し、炉バッチや加工工程をまたいだ製造履歴を保持します。
Recipe管理: 浸透材やセラミックなどの配合条件、実際の使用量、品質測定結果を紐付けます。
4階層の在庫管理: 各工程における入出庫・在庫数量を共通のデータモデルで管理します。
04. MESの主要機能|生産・在庫・品質を一元管理
本プロジェクトでは、製造現場の業務を6つの主要領域に整理しました。
| 機能 | 主な管理内容 |
|---|---|
| 生産計画 | 製造指示、工程計画、Job Ticket |
| 製造実績 | 工程別実績、歩留まり、設備停止理由 |
| 在庫管理 | 原材料、仕掛品、半製品、完成品 |
| 品質管理 | 検査記録、NCR(不適合報告)、 4M変更管理、設備校正 |
| トレーサビリティ | Lot Genealogy(ロット系譜管理)、 Bundle ID、QRコード |
| 分析・レポート | 歩留まり(Yield)、スクラップ率(Scrap)、 設備総合効率(OEE)、設備稼働情報 |
MESは製造実績の情報基盤として機能し、既存ERPは受注・会計などの管理を継続します。
また、現場のTablet、電子秤、PLC、炉コントローラー、タグプリンターなどとの連携を想定したAPI中心の構成を採用しています。
05. Tube Mill|歩留まりをコイル別・シフト別に可視化
Tube Mill工程では、Slit Coilの情報をQRコードで読み取り、製造実績と紐付ける仕組みを設計しました。
従来は月次で集計していた歩留まりについて、コイル単位・シフト単位での算出を可能にすることが目的です。
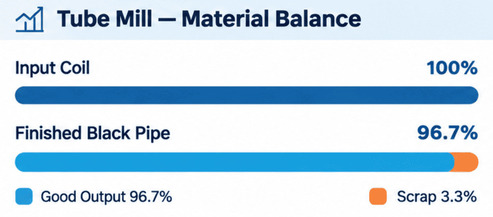
※実際の月次参考データに基づく構成比。改善後の実績値ではありません。
投入重量と製品重量、スクラップ重量の関係を確認することで、材料ロスを把握し、鋼種、サイズ、原材料サプライヤー、製造条件などによる変動を分析できるデータ基盤を整備しました。
06. 品質管理・トレーサビリティ|完成品から原材料まで追跡
鋼管製造において、品質問題が発生した際に対象製品の製造履歴を迅速に確認できることは重要です。
本プロジェクトでは、完成品のBundle IDを起点に、加工Lot、炉Batch、Case、母管Bundle、Slit Coil、原材料Coilまで遡れるデータ構造を設計しました。
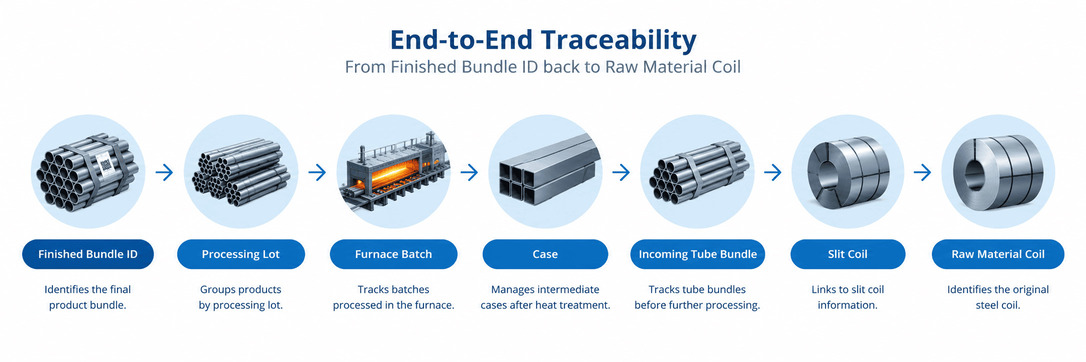
※図:顧客クレームから原材料までの逆方向トレーサビリティ
さらに、炉温度、溶接条件、寸法検査、材料証明、4M変更履歴などの情報をLotに紐付けることで、品質異常の原因分析に必要なデータを一元的に参照できる構成としました。
07. 導入ロードマップ|11か月の段階的なMES構築
BAPは、全工程を一度に切り替えるのではなく、複雑な工程から段階的に導入するアプローチを採用しました。
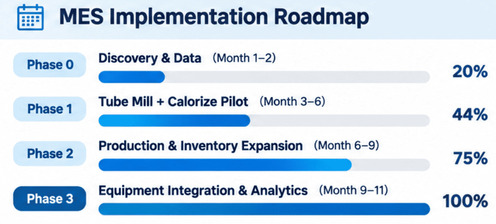
※図:プロジェクトの段階的展開を示す概念図。各フェーズは一部並行して実施。
各フェーズでは、データモデルの整合性、製造実績の記録、在庫情報の精度、設備連携などの確認項目を設定しました。
現場担当者によるプロトタイプのレビューや、既存の表計算業務との並行運用を通じて、運用切り替え時のリスク低減を図っています。
08. 導入効果|4つのKPIで成果を評価
本プロジェクトでは、MES導入の成果を評価するため、次の4つのKPIを設定しました。
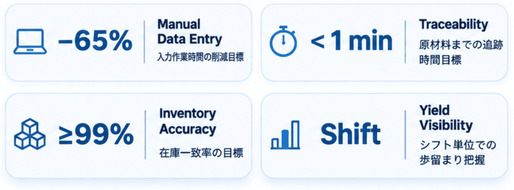
※上記はプロジェクトの設計目標・受入基準であり、すべての数値が達成済みであることを示すものではありません。
※上記はプロジェクトの設計目標・受入基準であり、すべての数値が達成済みであることを示すものではありません。
これらの指標に加え、日報・月報の自動生成、炉温度の自動取得、QRコード付き製品タグの発行なども対象としました。
重要なのは、単なるデジタル化ではなく、現場で発生したデータを生産性・品質・在庫改善のために活用できる状態へ変えることです。
09. BAPが考える製造業MES導入の成功ポイント
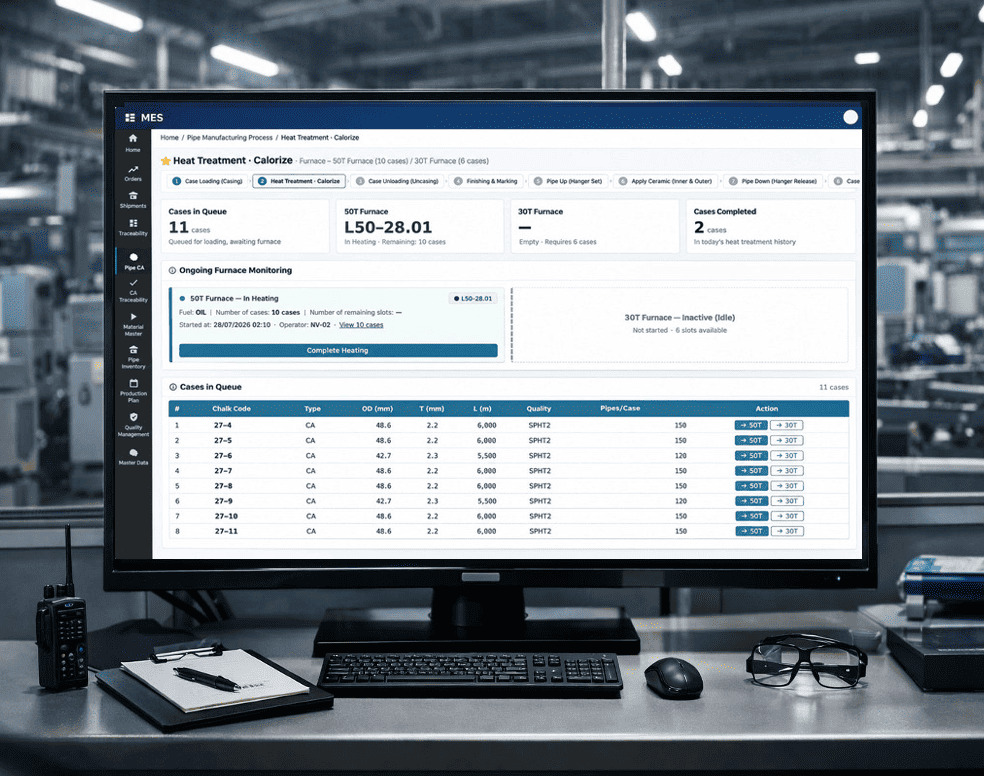
今回の取り組みでは、特に4つのポイントを重視しました。
-
Data First: 画面設計よりも先に、実際の帳票とデータの流れを明確にする。
-
Manufacturing Fit: 連続・バッチ・離散工程を正しく表現できるデータモデルを構築する。
-
Genba Validation: 作業者や現場管理者による操作確認を通じて、現場に適したUIを設計する。
-
Phased Implementation: 各フェーズでKPIを確認しながら、段階的に対象工程を拡大する。
こうしたアプローチにより、システムの機能だけでなく、現場での継続的な運用を見据えたMES構築を支援します。
10. 製造現場のDX・MES導入をご検討中の企業様へ
BAP Solution Japanは、製造業向けのMES・WMS・QMS、生産管理システム、ERP連携、IoT・設備データ連携などを支援しています。
日本語対応のPM・BrSEと開発チームが連携し、現状業務の分析から要件定義、設計、開発、導入後の運用まで一貫して対応します。
Excelや紙帳票に依存した製造管理、部門間で分断されたデータ、ロットトレーサビリティ、設備情報の活用などに課題をお持ちの場合は、お気軽にご相談ください。
製造現場のデータをつなぎ、改善と意思決定に活かせる仕組みへ。